昆山工厂搬迁中大型设备起重搬运的安全管控要点
昆山作为长三角制造业重镇,工厂搬迁早已不是简单的“换个地方”。尤其是大型注塑机、CNC加工中心、冲压线这类动辄十几吨甚至几十吨的设备,起重搬运环节稍有闪失,轻则损坏设备精度,重则酿成安全事故。今天从实战角度,聊聊厂房搬迁中那些容易被忽视的安全管控细节。
一、起重搬运前的“静态体检”比方案本身更重要
很多团队拿到设备参数就开始调吊车,这是大忌。我们做过统计,超过60%的搬运事故源于对设备重心和内部结构判断失误。比如一台80吨的卧式注塑机,锁模单元和注射单元重量分布极不均衡,吊装点选错哪怕20公分,就可能造成机身扭曲。正确的做法是:先查阅设备原厂图纸,再结合现场实测,用水平仪和称重传感器确认实际重心位置,最后才制定吊装方案。
另外,地坪承载力检测是昆山老厂房搬迁的高频痛点。很多2000年前后建成的车间,地坪设计承重仅0.5吨/㎡,而大型设备搬运时,液压平板车单轮载荷可能达到3-5吨/㎡。不铺路基箱就硬闯,地坪开裂甚至塌陷的事故并不罕见。
我们通常会根据设备总重和搬运路径,计算所需路基箱的铺设密度。以一台40吨设备为例,若采用6轴液压模块车,需要铺设至少12块2米×6米的路基箱,才能将地面压强控制在安全范围内。
二、设备搬运过程中的“动态防晃”控制
起吊离地瞬间和设备就位时的微调阶段,是风险最高的两个节点。传统钢丝绳吊装在大吨位设备上容易产生不可控的摆动,尤其在昆山多雨的季节,厂房地面湿滑会加剧这一风险。
我们现在的做法是采用“双机抬吊+溜绳牵引”工艺。例如在搬迁一条200米长的自动化流水线时,主吊车负责承重,副吊车负责调整姿态,另配4名人工用高强度尼龙绳控制设备旋转方向。同时,在设备四角安装倾角传感器,实时监测水平度偏差,一旦超过0.5度立即停止作业。
这里有一组实测数据可供参考:
- 传统单机吊装:设备就位平均耗时45分钟,位置偏差±15mm,需反复调整3次以上;
- 双机抬吊+传感监测:就位平均耗时28分钟,位置偏差控制在±3mm内,一次到位率超过85%。
效率提升近40%,对精度要求高的进口设备尤其适用。
三、厂房搬迁中最容易被低估的“运输路径规划”
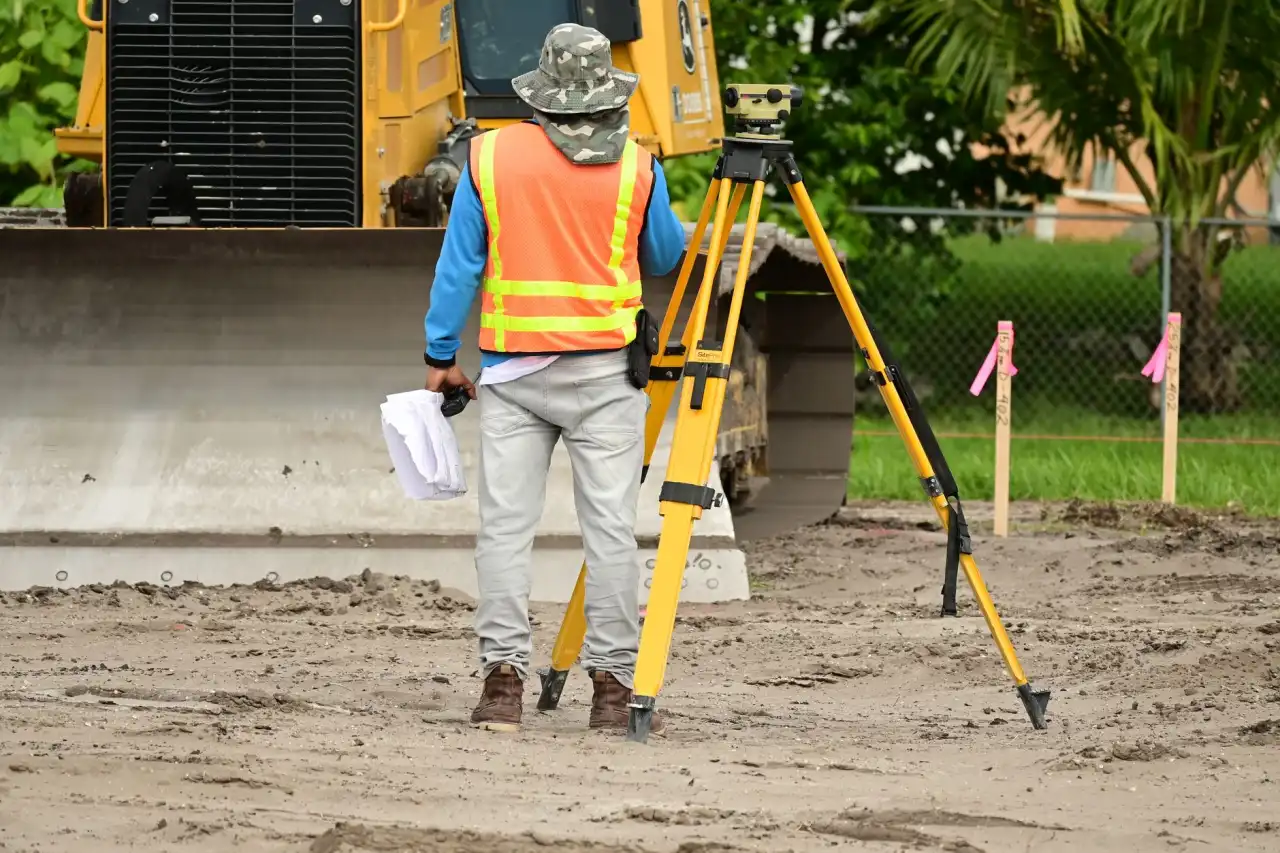
很多人以为起重搬运就是起吊和落位,其实从旧车间到新厂房的运输路径规划,才是隐藏风险最多的地方。昆山很多工业区内部道路狭窄,转弯半径不足,加上上方有架空管线、绿化树木遮挡,大型设备运输车往往寸步难行。
我们在承接厂房搬迁业务时,会提前做一次全程路径踏勘,包括测量弯道半径、限高、限重、地面坡度等参数。以一台长8米、宽3.2米、高3.5米的设备为例,运输车辆满载后总长超过20米,转弯半径至少需要15米。如果厂区道路转弯半径只有10米,就必须制定二次转运方案,即用小型平板车分段驳运。
另外,设备进入新厂房的“最后一米”往往比运输更难。厂房大门宽度、卸货平台高度差、内部立柱间距、设备基础预埋件位置,每一项都要提前复核。我们遇到过新厂房地面平整度误差达8cm的情况,最后只能用特制楔形垫铁逐点调整,整整多花了半天时间。
四、专业昆山服务团队的“安全冗余”标准
厂房搬迁不是赌博,专业的起重搬运服务商必须设置安全冗余。比如吊索具的额定载荷,我们要求必须大于设备重量的1.5倍;钢丝绳的报废标准,严格执行每捻距断丝数不超过总丝数10%的国家规定;所有参与作业的人员,必须持有特种设备作业证且每年复训。
在昆山,制造业客户选择服务商时,越来越看重现场安全管理流程是否可追溯。我们的做法是:每次作业前召开安全交底会,形成书面检查表,从设备重心标记、吊点焊接检查到应急预案演练,逐项签字确认。毕竟,起重搬运这门手艺,拼的不是胆量,而是对细节的敬畏。
如果贵司近期有设备搬运或厂房搬迁需求,不妨提前与我们沟通现场工况,共同制定一份严谨的搬运方案。安全,永远比速度更重要。